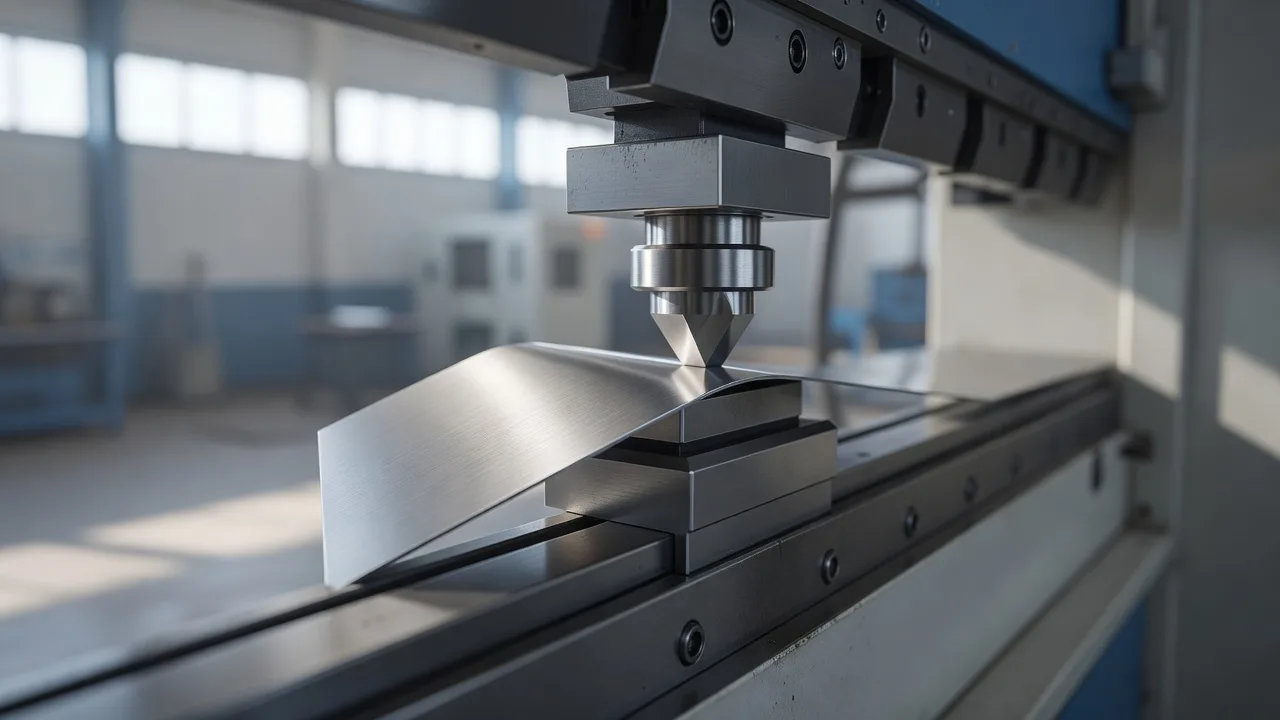
При гибке наружные слои металла растягиваются, внутренние сжимаются. Длина не меняется только у нейтрального слоя — его положение в толщине и описывает K-фактор (доля толщины от внутренней стороны).
Припуск на гиб BA = угол × (R + K·t)
Вычет на гиб BD = 2·(R + t)·tg(угол/2) − BA
Развёртка = полка A + полка B − BD
Вычет на гиб BD = 2·(R + t)·tg(угол/2) − BA
Развёртка = полка A + полка B − BD
- Типичный K: 0,33 при R < t; 0,4 при R ≈ t; 0,45–0,5 при R > 2t.
- Цехи площадки гнут с внутренним радиусом ≈ толщине листа. Задайте в модели R = t — и развёртка площадки совпадёт с реальной.
- Посчитать развёртку по наружным размерам — в калькуляторе гиба.
Правила проектирования
- Полка ≥ 4 толщин.
- Отверстия ≥ 2 толщин от линии гиба.
- Гибы в одной детали — с одинаковым радиусом, иначе нужна смена инструмента.
- Длина гиба — не больше длины гибочника цеха (видно в карточке цеха; обычно 2,5–3 м).
Гнутые детали — это только металл и некоторые пластики (ПЭТ-G, ПНД гнут с нагревом). Фанеру и МДФ не гнут — детали соединяют в шип-паз.